كيف تختار نظام تغذية الراتنج في البثق السحبي: حوض الغمر أم صندوق الحقن بالضغط الجوي أم صندوق الحقن بالضغط
حوض الغمر وصندوق الحقن بالضغط الجوي وصندوق الحقن بالضغط: الفارق الحقيقي بينها ليس مقدار الضغط بل متى يلامس الراتنج الألياف. يوضح هذا المقال بجدول مقارنة اللزوجة المناسبة وحدود محتوى الألياف وكفاءة استخدام الراتنج وفروق VOCs، مع أربعة شروط مسبقة قبل تشغيل صندوق الحقن وأسلوب الضبط بطريقة الخطوة.
على خط بثق سحبي واحد، قد يؤدي تغيير طريقة تغذية الراتنج إلى خفض هدر الراتنج من 20% إلى أقل من 5%، وربما مضاعفة سرعة السحب؛ لكن قد لا يتغير شيء على الإطلاق — ويكون السبب في ترتيب حزم الألياف. الفارق الحقيقي بين الطرق الثلاث ليس "مقدار الضغط" بل "متى يلامس الراتنج الألياف".
الفارق الحقيقي: توقيت التشريب لا الضغط
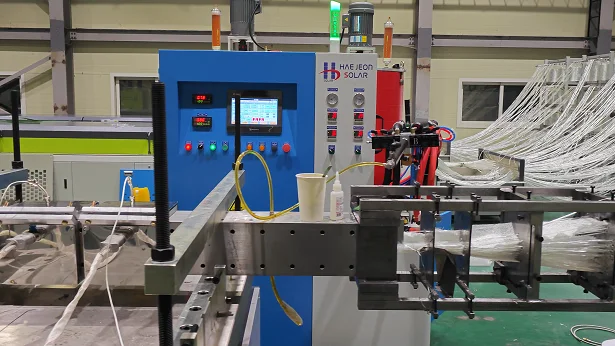
حوض الغمر: غمر كامل قبل دخول القالب. تمر حزم الألياف عبر حوض مفتوح وتتشرب بالخاصية الشعرية والجاذبية، فتكون قد غُمرت طويلاً قبل دخول القالب.
صندوق الحقن: ترطيب قبل دخول القالب مباشرة. تنتظم الألياف أولاً في تجويف مغلق، ولا يلامس الراتنج الألياف إلا في الثواني التي تسبق بدء التصلب.
هذا الفارق وحده يحدد كل الاختلافات اللاحقة في VOCs وهدر الراتنج وحد محتوى الألياف وسرعة السحب. لذا لا تسأل أولاً "كم الضغط؟" بل اسأل: "ما لزوجة راتنجي وكم محتوى الألياف المطلوب في المقطع؟"
جدول واحد يوضح الفروق الثلاثة
الجدول عريض، يمكن سحبه أفقياً على الهاتف لعرض المقارنة كاملة
| وجه المقارنة | حوض الغمر | صندوق حقن بالضغط الجوي | صندوق حقن بالضغط |
|---|---|---|---|
| طريقة التشريب | حوض مفتوح، شعري + جاذبية | شبه مغلق، جاذبية أو مضخة低压 | مغلق تماماً، تغلغل قسري بضغط المضخة |
| ضغط التشغيل المعتاد | الضغط الجوي | 0.1–0.3 MPa | 0.3–1.5 MPa |
| لزوجة الراتنج المناسبة | 200–500 mPa·s | منخفضة إلى متوسطة | منخفضة إلى عالية |
| محتوى الألياف الحجمي | منخفض نسبياً | متوسط | حتى 60%–70% |
| كفاءة استخدام الراتنج | 80%–90% | نحو 90% | أكثر من 90% |
| مستوى VOCs النسبي | مرتفع (المرجع) | انخفاض 30%–50% | نحو خُمس حوض الغمر |
| حساسية ترتيب الحزم | منخفضة | متوسطة | مرتفعة |
| الاستخدامات النموذجية | أنابيب الكابلات، أعمدة الأسوار | مقاطع صناعية عامة | مكونات إنشائية، مقاطع عالية المحتوى الليفي |
حوض الغمر: معدات رخيصة لكن الثمن في ثلاثة مواضع
لا يناسب إلا الأنظمة منخفضة اللزوجة. البوليستر والفينيل إستر بلزوجة 200–500 mPa·s هما نطاقه المريح. عند لزوجة أعلى لا يتشرب داخل الحزم السميكة، ومن هنا تأتي الألياف الجافة والفراغات.
هدر الراتنج 10%–20%. الجزء غير المحمول بالألياف يُستعاد عبر منظومة إرجاع، ويجب ضبط نقاوة المعاد تدويره.
الحوض المفتوح يبقى مفتوحاً. تطاير الستيرين يعني روائح في الورشة وضغوطاً تنظيمية؛ وكلما تبخر المونومر ارتفعت اللزوجة، فيلزم قياس وتعويض متكرران.
يناسب أنابيب الكابلات وأعمدة الأسوار وغيرها من المقاطع المدنية التي لا تتطلب مظهراً أو خواص ميكانيكية عالية، والخطوط ذات الإنتاج المحدود وتغيير المواد المتكرر. لا مشكلة في هذه الاستخدامات، لكن فرضه على مكونات إنشائية عالية القوة يسبب مشكلات.
صندوق الحقن بالضغط الجوي: نطاق الجدوى الاقتصادية لمعظم المقاطع الصناعية
يتصل الصندوق بالجو، ويُضخ الراتنج بالجاذبية أو بمضخة低压، وضغط التشغيل المعتاد 0.1–0.3 MPa. مقارنة بحوض الغمر تنخفض انبعاثات VOCs بنسبة 30%–50%، ويتحسن انتظام التشريب بوضوح، مع بقاء البنية بسيطة وتكلفة الصيانة منخفضة.
يحل مشكلة "انتظام التشريب" لا مشكلة "المحتوى الليفي العالي". عند تجاوز محتوى الألياف الحجمي 55% أو كثافة ترتيب عالية للحزم، لا يعود الضغط الجوي كافياً للدفع.
صندوق الحقن بالضغط: لمحتوى ألياف عالٍ وسرعة سحب عالية
مغلق تماماً، يعتمد على ضغط المضخة للتغلغل القسري، وضغط التشغيل المعتاد بين 0.3 و1.5 MPa (تصفه بعض الشركات بـ 2–10 bar أي 0.2–1.0 MPa، حسب المعدة ونظام الراتنج، فلا تنسخ الأرقام حرفياً).
محتوى ألياف حجمي حتى 60%–70%؛
كفاءة استخدام الراتنج فوق 90%، وVOCs نحو خُمس حوض الغمر؛
ضبط محتوى الراتنج بحلقة ضغط مغلقة بخطأ لا يتجاوز ±1%؛
إمكانية رفع سرعة السحب — فزمن تعرض الراتنج للحرارة والهواء قصير.
الثمن هو ارتفاع استثمار المعدات، إضافة إلى حساسيته الشديدة لترتيب الحزم، وهو ما نفصله لاحقاً.
لماذا لا يكاد نظام البولي يوريثان يعمل إلا بالقالب المغلق
هذه نقطة يغفل عنها كثير من المصانع عند تغيير المادة.
أولاً: المكوّن A يتفاعل مع الماء. مكوّن الإيزوسيانات شديد الحساسية للرطوبة، والحوض المفتوح يعني امتصاصه المباشر لرطوبة هواء الورشة، ومن هنا تبدأ الفقاعات وأعطال التصلب. يلزم عادةً رطوبة نسبية أقل من 60% في منطقة التشغيل، وثبات المكوّن A عند 35–45°C بتفاوت لا يتجاوز ±2°C.
ثانياً: البولي يوريثان يتطلب خلطاً في الخط. يلتقي المكوّنان A وB بنسبة محددة في رأس الخلط ويمران بمازج ساكن قبل خروج الراتنج، والحوض المفتوح يفتقر إلى هذه المرحلة.
ثالثاً: زمن التصلب قصير. عادةً 10–30 دقيقة، فإذا طال مكوث الراتنج في الحوض ارتفعت لزوجته، ويلزم مراقبة المستوى ودرجة الحرارة.
لذا في بثق البولي يوريثان السحبي ليس صندوق الحقن "خياراً" بل شرطاً مسبقاً، ويبقى الاختيار بين الضغط الجوي والمضغوط. ولهذا أيضاً يُعتمد القالب المغلق عادةً في مقاطع البولي يوريثان الأليفاتي بدون طلاء.
قبل تركيب صندوق الحقن، تأكد من أربعة أمور
أولاً: ترتيب الحزم. ضغط الحقن لا يصحح نقص الراتنج أو زيادته. إذا لم تكن الألياف منتظمة، فالضغط يزيد الغني غنى والفقير فقراً — وهذا أكثر أسباب "عدم الفعالية" بعد تغيير المعدات. راجع أولاً خصائص عملية البثق السحبي لتحديد نوع خطك، ثم ناقش إضافة الضغط.
ثانياً: تدرج مدخل القالب. النطاق المعتاد 2°–4°: أقل من 1.5° ضغط غير كافٍ وظهور بقع جافة؛ وأكثر من 5° حرارة احتكاك وقطع للألياف عند المدخل. يتغير التدرج بتغير المقطع ونسبة الألياف الحجمية، فالقضبان أحادية الاتجاه تحتاج تدرجاً أكبر من المقاطع المستطيلة.
ثالثاً: منظومة التنظيف. مع البولي يوريثان يجب الغسل بعد توقف يتجاوز 5 دقائق، لا انتظار التصلب. احسب التنظيف التلقائي وخزان التخزين المؤقت ضمن التجهيزات — فخزان التخزين يخدم العينات الصغيرة ويُستخدم لغسل المضخة والأنابيب سريعاً، وهو أسهل بكثير من التعديل لاحقاً.
رابعاً: مراقبة الضغط. يلزم مستشعر ضغط عند مخرج المضخة مع إيقاف تلقائي عند تجاوز الضغط وإعادة تشغيل تلقائية بعد زواله. خلل الضغط يسبق عادةً خلل النسبة، وهو أول نقطة إنذار.
كيف تضبط المعاملات: لا تحاول الوصول من المحاولة الأولى، استخدم طريقة الخطوة
عند إطلاق مقطع جديد يكاد يكون الوصول إلى "الأمثل" من محاولة واحدة مستحيلاً. الأكثر موثوقية هو التغيير التدريجي:
ثبّت النسبة ودرجة حرارة القالب، وشغّل ثلاث مراحل عند 300 و500 و700 mm/min؛
قِس في كل مرحلة ثلاثة مؤشرات: صلابة باركول والقص القصير للعينة وصلابة السطح وجودته؛
استقرئ بين النقاط الثلاث واختر المرحلة التي تتحقق فيها الصلابة الكافية دون تشققات سطحية.
معايير مرجعية (نظام البوليستر): صلابة باركول 45–55 طبيعية؛ أقل من 40 يعني تصلباً سطحياً غير كافٍ، وغالباً السبب قلة حرارة المنطقة الثالثة أو سرعة سحب عالية؛ وأكثر من 60 يستدعي الحذر من تصلب زائد وهشاشة، خصوصاً في القطع رقيقة الجدار.
ثلاثة أخطاء شائعة في التشخيص
تشقق سطحي فخفّض سرعة السحب. للتشقق ثلاثة مصادر على الأقل: حرارة عالية في منطقة التسخين المسبق (يتصلب السطح قبل القلب فيُسحب على جدار القالب وينشأ تشقق قصي)، وصدمة حرارية عند الخروج إلى الهواء البارد، ونقص عامل الفصل الداخلي (0.5–1.0 phr في معظم الأنظمة). حدد السبب أولاً ثم عدّل.
فقاعات فزوّد مزيل الرغوة. ميّز أولاً مصدر الفقاعات: من الراتنج (رطوبة المواد الخام أو الهواء من الخلط) فافحص الخزان ورأس الخلط؛ أو من الألياف (تشريب غير كافٍ أو هواء محتجز في الحزم) فافحص ضغط الحقن والترتيب. عكس الاتجاه يزيد الاضطراب.
تغيير صندوق الحقن يرفع السرعة. رفع السرعة شأن المنظومة كلها: نشاط الراتنج وطول القالب وطريقة التسخين المسبق يجب أن تواكب. بتغيير صندوق الحقن وحده تعلق عادةً عند منطقة التصلب.
خاتمة
اختيار طريقة تغذية الراتنج في جوهره إجابة عن ثلاثة أسئلة: ما لزوجة الراتنج، وكم محتوى الألياف المطلوب، وكم متراً ننتج سنوياً. متى حُددت الإجابات الثلاثة لم يبقَ في الاختيار كبير التباس — والباقي مهارة ضبط.
هل تحتاج إلى استشارة حول تكوين الآلة؟
اترك معلوماتك وسيتواصل معك مهندس خلال 12 ساعة.